
拉挤:型材、模具与生产线
我们在拉挤领域做四件事——型材设计、生产、模具与设备。发一份截面图纸或目标型材,我们就可以据此展开工作。
拉挤是唯一能以速度把纤维变成等截面型材的连续工艺:粗纱被牵引穿过树脂槽,在加热模具中定型,并在行进中完成固化。决定一个拉挤制件是否好用的不是机器,而是截面设计、纤维铺排与模具——这也是我们把这项业务组织为四个相互衔接的环节、而不是单独卖型材的原因。
型材设计
截面几何、壁厚、圆角半径与纤维铺排在开模之前就要定下来。我们会先复核载荷工况、固定点与装配方式,再提出一个真正能拉挤出来的截面——包括单向粗纱与连续毡或织物各自放在哪里,让型材在正确的方向上承载。
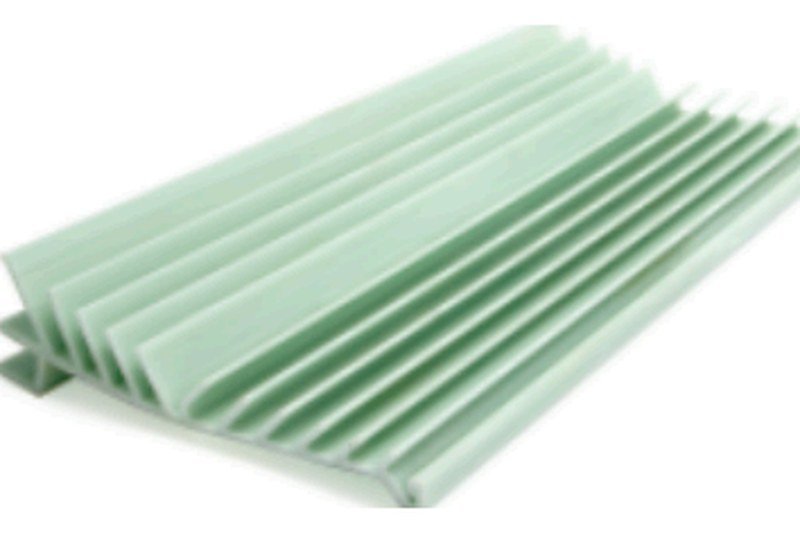
拉挤生产
环氧、聚氨酯、不饱和聚酯与乙烯基酯体系的等截面型材,增强体可采用玻璃、碳、芳纶或混杂纤维。棒材、管材、角材、槽材、扁材、钢筋及定制截面——按长度切割,并按图纸要求进行机加工。

模具与工装
拉挤模具由我们自己制造——包括把树脂挡在浸渍槽外的注胶模具,以及浸渍模具——还有周边的导板与预成型器。加热分区按树脂体系匹配:为快固化聚酯设计的模具,不能原样用来跑环氧的工艺窗口。
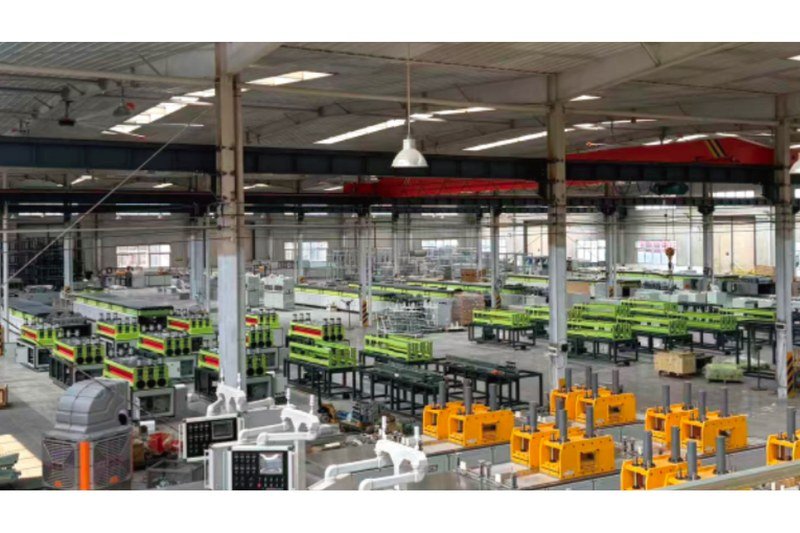
设备
牵引、浸渍、加热与切断的产线配置——单工位或双工位、履带式或液压式牵引——包括钢筋线与网格线。设备按型材与产量来定,因为一个截面需要的牵引力决定了产线其余部分的配置。
拉挤适合什么,不适合什么
拉挤是等截面、批量制件的正确答案:结构棒材、管材与型材、电缆桥架、梯轨、扶手系统、加强筋以及门窗型材。而对于沿长度方向截面变化的制件、模具无法摊销的小批量,以及需要三个方向局部加强的高载荷连接部位,拉挤就是错误答案。如果你的制件属于后一类,压制层压板或模压件通常是更合适的路线——参见 碳纤维层压板.
增强体与树脂选择
玻璃纤维是拉挤的量产型增强体,因为它在长尺寸型材上兼顾了刚度与成本;在刚度或低热膨胀主导的场合选碳纤维;芳纶在外层增加抗冲击与耐磨;混杂铺排让你只在该用刚度的地方花钱。树脂方面,不饱和聚酯、乙烯基酯、环氧与聚氨酯体系覆盖大多数需求;当可焊接性或可回收性比原始刚度更重要时,也可提供热塑性型材(PP、PA6、PPS)。
规格参数
| 项目 | 范围 / 可选 | 说明 |
|---|---|---|
| 增强体 | 玻璃、碳、芳纶、混杂 | 铺排方式按载荷工况确定 |
| 树脂体系 | 聚酯、乙烯基酯、环氧、聚氨酯;热塑性 PP / PA6 / PPS | 按使用温度与接触介质选定 |
| 型材形式 | 棒、管、角材、槽材、扁材、钢筋、定制截面 | 仅限等截面 |
| 截面尺寸 | 按项目确认 | 由牵引力与模具设计决定 |
| 长度 | 按订单切割 | 受运输限制约束 |
| 二次加工 | 切割、钻孔、机加工 | 按图纸 |
标注“按项目确认”的项目取决于截面与增强体;把图纸发过来,我们确认能够保证的范围。
请提供
- 截面图纸 ——带尺寸的草图就足以开始,有 DXF 更好。
- 载荷工况 ——型材承载什么、朝哪个方向承载,以及允许的变形量上限。
- 使用环境 ——使用温度、接触化学品、紫外照射、防火要求。
- 长度与批量 ——切割长度,以及每班或每年需要多少米。
- 二次加工 ——是否已计划开孔、机加工、粘接或装配。
有了这五项,我们就能判断拉挤是否是正确的工艺、截面需要什么样的增强铺排,以及模具与产线大致是什么形态。